焊条批发全攻略:从J422焊条到不锈钢焊丝,一次搞懂选型、价格与采购门道

在制造业的日常里,焊接材料是典型的“看着不起眼、断了就停产”的耗材。无论是钢构厂、矿山机械维修车间,还是压力容器、管道安装队伍,只要焊机一开,焊条和焊丝的消耗就是持续性的。也正因如此,越来越多的用焊单位不再零散到五金店拿货,而是直接找焊接材料厂家做焊条批发、焊丝批发,把采购成本压下来,把供货稳定性提上去。这篇文章就把焊条批发这件事讲透:怎么选型、价格由什么决定、批发时该盯住哪些质量细节,以及鸡西、滴道区一带的用户为什么更适合走本地化批发渠道。
一、焊条批发到底“批”的是什么?先理清焊接材料的家底
很多采购新手以为焊条批发就是买J422,其实焊接材料的品类远比想象中宽。按用途和药皮类型,常用焊材大致可以分成以下几大族:
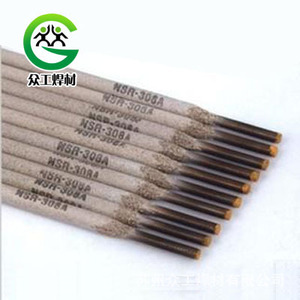
- 结构钢焊条(J系列):J422、J427、J502、J507等,占工业消耗量的绝对大头,用于碳钢和低合金钢结构的焊接。
- 耐热钢焊条(R系列):如R307、R317,用于珠光体耐热钢、锅炉受热面管、蒸汽管道等高温工况。
- 不锈钢焊条(A系列):A102、A107、A302、A022等,对应304、316L、异种钢焊接等场景。
- 堆焊焊条(D系列):用于修复磨损件,矿山机械的齿座、铲斗、破碎机锤头、刮板输送机中部槽都离不开它。
- 铸铁焊条(Z系列):机床床身、缸体、齿轮箱裂纹修复的常备品。
- 低温钢焊条(W系列):LNG、低温储罐等低温环境使用。
- 焊丝类:实心气保焊丝(二保焊丝)、药芯焊丝、氩弧焊丝、埋弧焊丝、不锈钢焊丝等。
批发采购时,先按车间实际工艺把清单拆成“常耗品 + 备用件 + 特殊件”三类,常耗品走大批量,特殊件小批量备货,这样既不会压库存,也不会因为一支稀有焊条停工等货。
二、常见焊条型号速查:J422、J507、A102、R307到底怎么选
焊条型号选错,轻则焊缝成型差、飞溅大,重则出现裂纹、气孔,整批构件返工。下面这几个型号是批发询价时被问得最多的,值得单独说清楚。
- J422焊条(E4303):钛钙型药皮,交直流两用,工艺性能好、脱渣容易、飞溅小,适合Q235、20号钢等低碳钢及强度等级不高的低合金钢结构。对一般机械制造、建筑钢构、农具维修来说,这是性价比最高的一款。缺点是熔敷金属含氢量相对偏高,重要承力结构要慎用。
- J507焊条(E5015):低氢钠型药皮,直流反接,熔敷金属韧性好、抗裂性强,广泛用于压力容器、船舶、桥梁、重型机械等对质量要求高的结构。使用时必须按要求烘干,否则抗裂优势会大打折扣。
- A102焊条(E308-16):钛钙型不锈钢焊条,交直流两用,对应304不锈钢的焊接,是食品设备、化工管道、装饰不锈钢最常用的型号之一。
- A302焊条(E309-16):常用于异种钢焊接,比如碳钢与不锈钢的过渡接头,也用于耐蚀层堆焊。
- R307焊条(E5515-B2):铬钼珠光体耐热钢焊条,用于1.25Cr-0.5Mo类钢种,锅炉、汽轮机、高温管道维修的常备货。
- D系列堆焊焊条:按硬度等级和耐磨性挑选,矿山、水泥、 brick 等磨损工况要根据母材和磨损机理匹配,不能只看价格。
三、焊丝批发同样关键:二保焊丝、不锈钢焊丝、埋弧焊丝的区别
近年来焊丝用量增长很快,尤其是自动化、半自动化焊接普及之后,很多车间的焊丝消耗量已经超过焊条。焊丝批发要分清几类产品:
- 二保焊丝(CO₂气体保护焊丝):常见牌号ER50-6(H08Mn2SiA),规格0.8、1.0、1.2、1.6mm,配CO₂或富氩气体使用,效率高、成本低,是碳钢结构批量焊接的首选。
- 药芯焊丝:如E71T-1,熔敷效率高、成型美观,常用于船舶、桥梁、工程机械等中厚板焊接。
- 不锈钢焊丝:ER308L、ER309L、ER316L等,用于氩弧焊或气保焊,化工、食品、制药设备的管道和罐体焊接离不开。
- 埋弧焊丝:H08A、H10Mn2配合HJ431等焊剂,适合长直焊缝、厚板的大电流高效焊接,如H型钢、储罐纵环缝。
- 氩弧焊丝:分碳钢、不锈钢、铝、钛等,对表面清洁度和镀铜层要求更高。
焊丝批发讲究“规格齐、批次稳”。同一牌号如果频繁换批次,送丝性和电弧稳定性会有波动,自动化生产线尤其敏感,因此建议固定供应商、固定牌号,按季度计划量下单。
四、焊条价格是怎么定的?影响批发报价的几个核心变量
询价时同一型号报出三四个价,往往不是谁在“宰客”,而是成本结构不同。影响焊条价格的主要因素包括:
- 合金成分与原材料行情:不锈钢焊条、镍基焊条含镍、钼、铬,价格随金属行情波动明显,碳钢焊条则主要受钢材和药皮原料影响,相对稳定。
- 药皮类型:低氢型焊条工艺要求更高,烘干、包装成本高于钛钙型,同强度等级下价格通常更贵。
- 规格与包装:直径2.5mm与5.0mm的生产成本、装箱重量不同;5kg小包、20kg/25kg整箱的价格也有差异。
- 品牌与认证:有船级社认证、压力容器用焊材往往价格更高,但质量追溯更可靠。
- 采购批量与结算方式:整托、整车发货的单价自然低于拆箱零售,现款与账期也会反映在报价里。
- 物流距离:焊条怕潮怕压,运输和仓储成本会摊进价格,本地供货在这方面天然有优势。
判断报价是否合理,不能只比单价。要拿到质保书、看清批号和生产日期,再对比熔敷金属的力学性能指标,才是有意义的比价。
五、批发采购焊材的质量把控清单
批发量大了,一旦批次出问题,损失远不止材料钱。建议在采购环节守住这几条:
- 索要并留存质量证明书,核对牌号、批号、化学成分和力学性能数据是否与实物一致。
- 检查包装完整性:药皮有无脱落、开裂、受潮返潮痕迹,焊丝盘有无锈蚀、乱线。
- 确认生产日期,焊条存放时间过长或仓储不当会吸潮,直接影响焊接质量。
- 入库后按规范分类存放:库房干燥通风,离地离墙,相对湿度控制在60%以下。
- 使用前按规定烘干:酸性焊条约150~200℃保温1小时;碱性低氢焊条通常需350~400℃烘焙1~2小时,随用随取,保温筒温度保持在100~150℃。
- 建立批次台账,出现质量问题时能快速追溯到具体批号,便于与厂家沟通处理。
六、鸡西焊条与滴道区焊材:本地化批发为什么更省心
鸡西是黑龙江重要的工业城市,矿山机械、煤机配件、输送设备、农机修造等行业集中,焊接材料需求呈现“品种多、单次量中等、要货急”的特点。对滴道区及周边厂矿来说,从本地或就近的焊接材料厂家做焊条批发,有几方面实在好处:
- 响应快:设备抢修往往等不起三五天物流,本地供货当天或次日就能到货。
- 选型有人把关:矿山耐磨件堆焊、煤机结构件焊接、液压支架修复,工艺差异大,懂行的供货方能帮忙把型号定准。
- 综合成本低:省下长途运费和多次中转,小批量多频次采购也不至于摊高单价。
- 售后可追溯:批次质量有疑问,能直接对接换货、补货,不用在线上反复扯皮。
以鸡西、滴道区一带的用焊单位为例,常备的批发清单通常是:J422焊条(2.5/3.2/4.0mm)、J507焊条、D系列堆焊焊条或耐磨焊丝、二保焊丝ER50-6(1.0/1.2mm),再配少量A102不锈钢焊条和R307耐热钢焊条应急。把这张清单交给固定供应商做季度计划,基本就能覆盖八成以上的日常焊接需求。
七、焊条批发常见问题解答
- 问:批发焊条和零售的质量不一样吗?答:正规厂家同一牌号执行同一标准,区别主要在包装规格、发货批量和服务方式,而非质量等级。关键是认准有质保书、批号可追溯的产品。
- 问:J422能替代J507吗?答:不能。J507属于低氢型,抗裂性和韧性更好,重要承力结构和厚板焊接应按规定选型,随意替代容易埋下裂纹隐患。
- 问:焊条放了两年还能用吗?答:需视存放条件和药皮状态而定。受潮或药皮开裂的焊条不建议用于重要焊缝,使用前必须按规定烘干并做工艺试验。
- 问:不锈钢焊丝批发要注意什么?答:重点看牌号(304/316L对应的ER308L、ER316L)、直径公差、表面清洁度和镀铜层质量,同时确认质保书中的化学成分是否达标。
- 问:一次批多少量比较合适?答:建议按三个月左右的消耗量做基础库存,再根据项目周期调整。焊材有保质期和仓储要求,压太多反而增加受潮风险。
八、写在最后
焊条批发不是简单的“谁便宜买谁”,而是一套围绕选型、质量、库存和供货响应的采购体系。把常用牌号定准,把供应商固定下来,把质保书和批次管理做扎实,焊接成本和焊缝质量都会明显改善。对于鸡西、滴道区以及周边厂矿企业来说,找到一家型号齐全、懂工艺、能快速响应的焊接材料供货方,比每次临时找货要划算得多。哪足焊接材料长期供应J422焊条、碳钢焊条、耐热钢焊条、不锈钢焊丝、二保焊丝等全系列焊接材料,支持整箱整托批发与本地配送,有采购计划的朋友不妨把常用清单整理出来,做一次系统的比价与试样,用实际焊接效果来验证供货方是否靠谱。