焊条批发怎么选?从渠道、价格到仓储管理的实用指南
在制造业的日常成本里,焊接材料往往只占很小一块,但它对产品质量的影响却一点不小。很多做钢结构、矿山机械、农机维修、管道安装的企业,采购焊条时最常问的三个问题是:从哪里批发更划算、价格为什么一天一个样、买回来的焊条为什么用起来手感不对。这篇内容围绕焊条批发这件事,把选型、渠道、价格构成、验货要点和仓储管理梳理清楚,供采购和车间技术人员参考。
一、先确定用量结构,再谈批发
焊条批发不是"买得越多越便宜"这么简单。批量采购的前提是消耗结构稳定,否则压库的焊条容易受潮、药皮返潮甚至整箱报废。建议先把过去三到六个月的领用记录拉出来,按下面三个维度分类:
- 按母材分:碳钢结构、低合金高强钢、不锈钢、耐热钢、铸铁件分别用掉多少;
- 按规格分:Φ2.5、Φ3.2、Φ4.0、Φ5.0 各占比例,通常Φ3.2和Φ4.0是主力;
- 按工况分:一般结构件可以用酸性焊条,压力容器、动载荷结构、低温环境必须走低氢碱性焊条。
分类清楚之后,常用的主力牌号可以整箱甚至整托批发,用量小、偶发使用的特种焊条则按包采购。这样既拿到批量价,又不会让冷门牌号长期躺在库房里。
二、常用焊条品类与对应场景
很多采购被"J422""E4303"这类型号搞混,其实一个是国标型号,一个是牌号,对照着看就不容易出错。
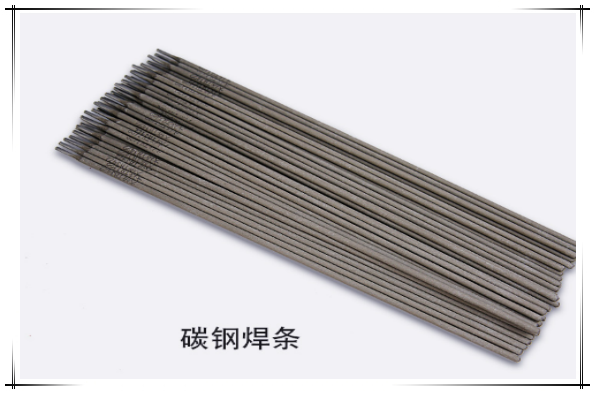
- J422(E4303)碳钢焊条:钛钙型药皮,交直流两用,电弧稳定、飞溅小、脱渣容易,适合低碳钢薄板和中厚板的平焊、角焊,是通用机械、建筑钢结构、农机具维修里用量最大的品种。
- J507(E5015)低氢钠型焊条:必须直流反接,焊缝含氢量低、低温冲击韧性好,广泛用于压力容器、桥梁、船舶、矿山机械的关键受力焊缝。
- 不锈钢焊条:如 A102(E308-16)用于304类不锈钢的焊接,A302(E309-16)用于不锈钢与碳钢的异种钢接头,食品设备、化工管道、制糖和酿造设备维修中很常见。
- 耐热钢焊条:如 R307(E5515-B2)用于15CrMo一类珠光体耐热钢,锅炉受热面、蒸汽管道、焦化设备离不开它。
- 堆焊与铸铁焊条:用于修复磨损的破碎机锤头、轧辊、齿轮和铸铁机件,属于"小用量、高单价"的品种。
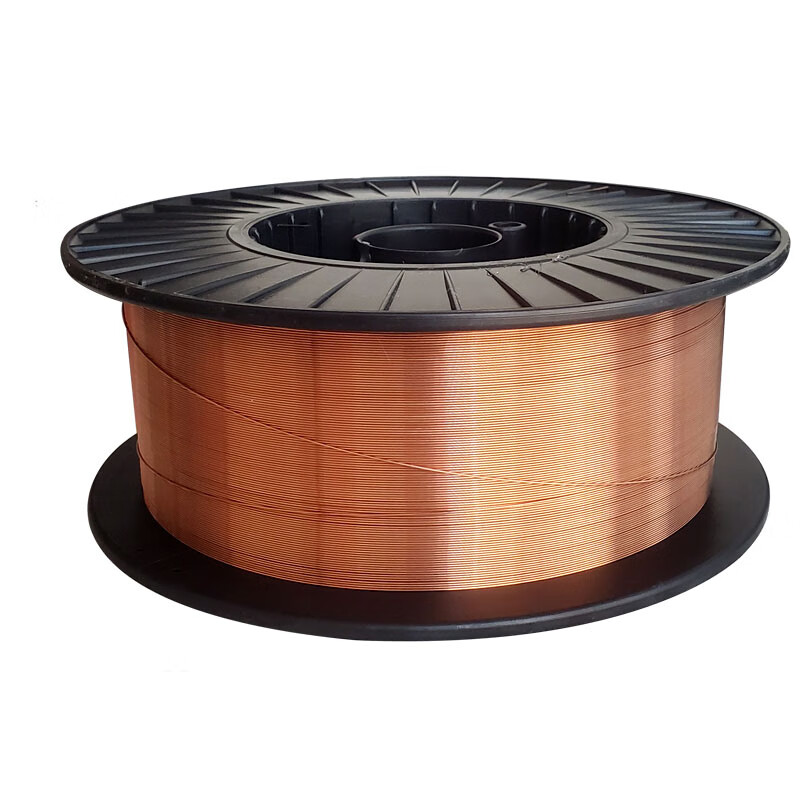
焊丝方面同理,二保焊丝(如 ER50-6)在自动化程度较高的车间用量逐年上升,配合 80%Ar+20%CO₂ 或纯 CO₂ 使用;埋弧焊丝、氩弧焊丝、不锈钢焊丝则根据板厚和工艺选择。采购时把焊条和焊丝一起打包询价,往往能拿到更好的综合价格。
三、焊条批发价格由什么决定
焊条价格波动,大部分不是贸易商随意加价,而是上游成本在动。理解成本结构,谈价时心里才有底。
- 焊芯成本:H08A 等专用钢盘条价格直接跟随钢材行情波动,这是最敏感的一块;
- 药皮原料:金红石、钛白粉、大理石、萤石、云母、锰铁、硅铁等,其中金红石和钛白粉的涨跌对钛钙型焊条影响明显;
- 能耗与人工:拉丝、切丝、压涂、烘干都是耗电工序,电价和环保限产会传导到出厂价;
- 包装与运输:焊条属于重货,运费按吨计算,跨省运输成本经常占到总价的几个百分点;
- 采购批量与结算方式:整托、整车和零担的单价差距明显,现款和账期的报价也不是一个数。
因此看到报价特别低的货源时,先别急着下单,问清楚是否符合国标、是否带质保书、是否套牌。低价焊条常见的做法是减小药皮系数、降低合金含量,焊出来的焊缝外观可能看不出问题,但力学性能、抗裂性会明显下降。
四、批发渠道怎么选
目前常见的焊条批发渠道大致有三类,各有适用场景:
- 焊接材料厂家直供:适合年用量稳定、牌号集中的企业。价格优势明显,质保资料齐全,但一般有起订量要求;
- 区域代理商与批发商:如鸡西、滴道区一带的焊材经营商户,货源多、规格全、可以小批量混装,配送及时,适合用量分散、临时补货的情况;
- 线上平台采购:方便比价,但要注意区分是厂家自营还是二级转售,收货时务必核对批号与质保书是否一致。
实际操作中,比较稳妥的组合是"主力牌号找厂家或一级代理批量拿货,零星规格和应急补货走本地经销商"。哪足焊接材料在服务制造企业客户时,也建议采购方按这个思路做双轨配置,避免单点断供影响工期。
五、验收环节别省事
焊条到货后的验货,是控制风险最省成本的一步。建议重点核对以下几项:
- 包装是否完好,小包是否有破损、受潮痕迹;
- 焊条型号、牌号、规格、批号与质保书、装箱单是否一致;
- 药皮是否均匀、有无裂纹、剥落、偏心、露芯;
- 质保书中的化学成分和力学性能指标是否满足设计要求;
- 涉及压力容器、船舶、特种设备的项目,还要看厂家是否具备相应制造许可和船级社认可。
有条件的车间可以做一次工艺评定或试焊,确认电弧稳定性、脱渣性和成形质量,再决定后续是否大批量采购。
六、仓储管理决定焊接质量的下限
很多气孔、裂纹问题,追根溯源其实是焊条受潮。碱性焊条对水分尤其敏感,管理不到位,再好的牌号也焊不出合格焊缝。
- 库房保持干燥通风,相对湿度控制在 60% 以下,焊条离地、离墙各留出 300mm 左右;
- 先进先出,避免同一牌号长期积压;
- 酸性焊条使用前一般在 150~200℃ 烘焙 1 小时左右,碱性焊条通常需要 350~400℃ 烘焙 1~2 小时;
- 烘焙后的焊条放入保温筒随用随取,重复烘干次数不宜过多,否则药皮容易开裂;
- 当天未用完的焊条应回收,不要长时间暴露在潮湿空气中。
七、鸡西及滴道区用户的采购建议
鸡西是典型的资源型工业城市,煤矿机械维修、石墨深加工设备、农机具制造、建筑钢结构和管道安装构成了焊接材料的主要需求场景。这类用户的特点是:牌号需求分散、单次采购量不算特别大、但对交货速度要求高。
对鸡西、滴道区一带的客户来说,比较务实的做法是:J422 碳钢焊条、J507 低氢焊条、二保焊丝这类常备品种,按季度备货、整箱批发;不锈钢焊条、耐热钢焊条、堆焊焊条等特种品种,与本地焊材供应商保持稳定合作,按需调货。冬季施工时还要特别注意焊条的运输和存放,避免因温差导致药皮受潮开裂。
八、常见问题解答
- 问:焊条批发一次买多少比较合适?答:按三个月左右用量备货比较稳妥,既拿到批量优惠,又能规避钢材价格大幅波动和积压受潮的风险。
- 问:同一牌号的焊条,不同厂家价格差很多,能混用吗?答:不建议在同一重要焊缝上混用不同厂家、不同批号的焊条,工艺参数和性能可能有差异,会影响焊缝一致性。
- 问:J422 能代替 J507 用吗?答:不能。J507 属于低氢型焊条,用于受力复杂或对韧性要求高的结构,用 J422 替代会显著提高开裂风险。
- 问:焊条有保质期吗?答:焊条本身没有严格意义上的保质期,但存放超过一定年限、药皮受潮或变质后,性能会下降,使用前应重新烘干并做试焊验证。
结语
焊条批发看似是简单的比价采购,实际涉及选型、成本、质量验证和库存管理几个环节。把用量结构摸清楚,把价格构成弄明白,把验收和仓储的细节做到位,才能真正把焊接材料这一块的成本和风险同时压下来。无论是常备的 J422 碳钢焊条、二保焊丝,还是特种的不锈钢焊丝、耐热钢焊条,找到一家能给稳定货源、能提供完整质保资料、能就近快速响应的焊接材料厂家或供应商,比单纯追求最低单价更划算。