焊条批发怎么选?从J422焊条到不锈钢焊丝的一份实用采购指南
做焊条批发生意的人都有一个共同体会:这行看起来简单,无非是进货运货、报价发货,但真正做久了才知道,焊材的品类之多、规格之细、客户要求之杂,远不是一句"卖焊条"能概括的。一个钢结构厂可能只要碳钢焊条,一个食品机械厂却要同时备齐不锈钢焊丝和氩弧焊丝,而一个锅炉厂张口就是耐热钢焊条。批发商能不能接住这些需求,直接决定了客户会不会回头。
这篇文章不谈空泛的口号,只讲焊条批发过程中真正会碰到的问题:品类怎么划分、价格受什么影响、货源怎么找、货到手之后怎么存。无论是刚入行的经销商,还是需要在鸡西、滴道区一带稳定采购焊材的工厂采购员,都能从中找到可落地的参考。
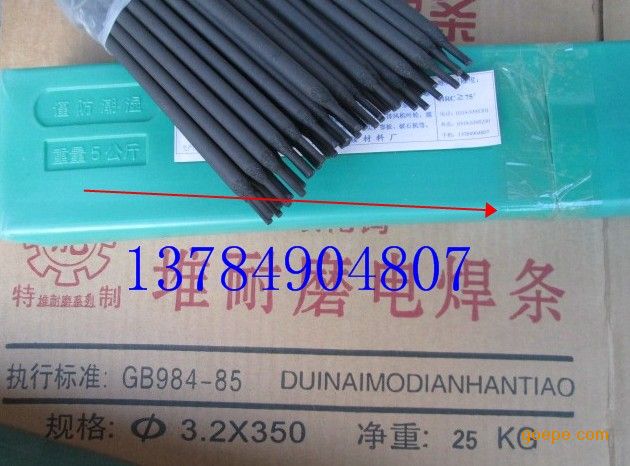
一、先把品类理清楚,批发才不会压错货
焊条批发的第一道门槛不是价格,而是品类判断。同样是直径为3.2毫米的焊条,材质不同、药皮不同,适用的母材和工况可以差出十万八千里。进了不该进的货,压在仓库里一年也未必动得了几箱。
1. 碳钢焊条:走量最大的一类
碳钢焊条是焊条批发中的绝对主力,其中最常见的就是J422焊条(对应型号E4303),属于钛钙型药皮,交直流两用,电弧稳定、飞溅小、成型美观,广泛用于低碳钢结构和强度等级较低的场合。与之搭配的还有J427、J502等。碳钢焊条的特点是通用性强、周转快,适合作为批发库存的基底,但正因为门槛低,市场价格也比较透明,利润空间要靠量来支撑。
2. 低合金钢与耐热钢焊条:专业度决定议价能力
J507(E5015)属于低氢钠型药皮,必须直流反接,焊前需要烘干,多用于重要结构和中碳钢、低合金钢的焊接。再往上走就是耐热钢焊条,比如R307(E5515-B2)、R317等,用于铬钼钢、锅炉管道、高温高压设备的焊接。这类焊条批量不大,但技术附加值高,客户往往有明确的牌号要求,谁手里有货、能提供质保书,谁就有议价权。
3. 不锈钢焊条与不锈钢焊丝:单价高、要求细
不锈钢焊材是批发业务里比较考验专业能力的一块。焊条方面常见A102(E308-16)、A302、A022等;焊丝方面则有ER308L、ER309L、ER316L等型号,用于氩弧焊、气保焊或埋弧焊。采购方通常会追问镍铬含量、是否含钛稳定化元素、母材与焊材的匹配关系,批发商如果答不上来,很容易丢掉订单。
4. 二保焊丝:自动化焊接的主力消耗品
二保焊丝也就是二氧化碳气体保护焊用实心焊丝,常用型号ER70S-6,规格多为0.8毫米、1.0毫米、1.2毫米,盘装重量有15公斤和20公斤两种。随着人工成本上涨,越来越多的加工厂把手工电弧焊换成气保焊,二保焊丝的用量逐年上升,已经成为焊丝批发中增长最快的品类之一。它的特点是消耗快、复购周期短,一旦绑定客户,订单会非常稳定。
二、焊条价格背后,到底由什么决定
客户问得最多的一句话是"你们家焊条价格多少",但这个问题其实没法一句话回答。焊条批发的报价,至少受以下几个因素影响:
- 原材料成本:焊芯用钢盘条、药皮用金红石、大理石、萤石等原料的价格波动,会直接传导到出厂价上。钢材行情变化较快,报价通常有有效期。
- 牌号与药皮类型:普通碳钢焊条价格处于低位区间,低氢型、不锈钢、耐热钢焊条因合金元素含量高,单价明显更高。
- 规格与包装:直径2.5、3.2、4.0、5.0毫米的焊条,生产成本不同;每箱重量、每件小包装数量也会影响单位报价。
- 采购批量:整吨采购和零散拿货的价格差距相当明显,这也是"批发"两个字的价值所在。
- 运输距离:焊材属于重货,运费在总成本中占比不低。像鸡西、滴道区这类本地采购,相比跨省调货,光是物流费用就能省下可观的一块。
所以,比较焊条价格时,一定要把牌号、规格、包装、含税与否、运费承担方式问清楚,否则拿着不同口径的报价做对比,很容易做出错误判断。
三、找焊接材料厂家还是找批发商?
这是很多采购员纠结的问题。两种渠道各有适用场景:
- 直接对接焊接材料厂家:适合需求集中、单次量大、牌号固定的客户,价格上通常更有优势,但一般有起订量要求,账期和小批量补货的灵活性较差。
- 通过区域批发商采购:适合需求分散、型号繁杂、需要随用随买的客户。批发商的价值在于备货齐全、响应快、能拆零供应,还能提供一定的技术选型建议。
实际操作中,很多工厂采取的是组合策略:主力牌号(如J422焊条、二保焊丝)直接从厂家批量订货,特殊牌号(如某些不锈钢焊丝、耐热钢焊条)则从本地批发商处小批量补货。这样既压低了主料成本,又保证了生产不因缺料而停线。
四、鸡西焊条与滴道区焊材采购的本地化优势
对于黑龙江东部一带的机械加工、矿山设备维修、钢结构制造企业来说,就近采购焊材有着实实在在的好处。
首先是供货时效。焊接作业往往是连续性的,一箱焊条用完了就得马上补上,等三天物流意味着整条工序停摆。本地焊材供应商通常能实现当天或次日送达,这对赶工期的项目尤为关键。
其次是沟通成本低。选型有疑问、质量有异议,一个电话就能约人上门对接,比隔着几百公里反复沟通效率高得多。鸡西焊条采购圈子里,口碑传播的速度很快,服务做得扎实的供应商,客户粘性也更强。
滴道区及周边的工矿企业多,焊接材料消耗集中,不少经销商在滴道区焊材供应方面已经形成了比较成熟的配送网络,规格齐、周转快,能够覆盖碳钢焊条、二保焊丝、不锈钢焊丝等常见需求。
五、批发进货时的验货要点
焊材是典型的"看不见的質量"商品,外观差不多的两箱焊条,实际性能可能差很多。批发商在收货环节把好关,能避免后续大量退货纠纷。
- 看包装标识:正规产品的包装上应清晰标注型号、牌号、规格、批号、生产日期、执行标准和生产厂家信息。
- 查质保书:每一批次都应附带质量证明书,成分和力学性能数据要与牌号相符。
- 看药皮状态:药皮应均匀、致密,无脱落、开裂、偏心现象。药皮偏心会直接导致焊接时偏弧。
- 看焊芯是否锈蚀:焊芯生锈说明防潮不到位或存放时间过长,影响电弧稳定性。
- 看批次一致性:同一次交付的货物尽量来自同一批次,便于后续质量追溯。
六、囤货容易忽视的环节:仓储与保管
焊条最怕受潮。药皮吸潮之后,焊接时容易出现气孔、飞溅增大,低氢型焊条还会因为氢含量升高而增加冷裂纹风险。批发商库存量大,仓储管理更要上心。
- 库房应保持干燥通风,建议温度控制在10℃至25℃,相对湿度低于60%。
- 焊条应垫高存放,离地200毫米以上,离墙300毫米以上,避免地面和墙面的潮气侵入。
- 严格执行先进先出,避免早期批次长期积压。
- 不同牌号、不同批次分区码放,标识清晰,防止发错货。
- 酸性焊条使用前一般需在150℃至200℃下烘焙约1小时;碱性低氢型焊条通常需要350℃至400℃烘焙1至2小时。重复烘焙次数不宜过多。
- 焊丝盘应保持原包装,避免镀铜层氧化和表面污染。
七、一份实用的焊材采购清单思路
无论是批发商备货,还是工厂自采,都可以参考下面的思路来梳理清单:
- 通用型:J422焊条各规格(2.5/3.2/4.0毫米)、J507焊条
- 气保焊:ER70S-6二保焊丝(0.8/1.0/1.2毫米)
- 不锈钢系列:A102焊条、ER308L不锈钢焊丝、ER316L不锈钢焊丝
- 耐热与专用:R307耐热钢焊条、铸铁焊条、堆焊焊条
- 配套耗材:氩弧焊丝、埋弧焊丝、焊剂、导电嘴、保护嘴
把清单按"高频走量"和"低频专用"分成两类管理,库存结构会清晰很多,资金占用也能降下来。
八、写在最后
焊条批发本质上是一门需要长期积累的生意。它考验的不只是资金和渠道,更是对下游工艺需求的理解——知道钢结构厂要什么、矿山机械修什么、食品设备焊什么,才能在品类和库存上做对判断。价格竞争总会有,但能把牌号选准、把货备齐、把技术问题解释清楚的供应商,永远有立足之地。
哪足焊接材料(zhangjianwang.com)专注于焊条批发与焊丝批发业务,涵盖J422焊条、碳钢焊条、不锈钢焊丝、二保焊丝、耐热钢焊条等常用品类,面向鸡西及滴道区周边地区提供焊接材料供应与选型支持。有采购需求的朋友,欢迎进一步沟通具体牌号与规格。