焊条批发怎么选?从型号匹配到仓储验收,一份给采购和工程端的实操指南
焊条批发看似只是"下单—发货—结账"三步,真正做过焊接材料采购的人都知道,这里面的门道并不比设备采购少。同一批活,用错一个牌号,焊缝可能第二天就开裂;同一型号,换了批次的药皮配方,飞溅和脱渣手感就完全变样。尤其在钢结构、矿山机械、管道安装这类连续作业的场景里,焊材供应一旦断档,停的是整条工时线。
这篇文章从采购视角出发,把焊条、焊丝批发的选型逻辑、价格构成、验收标准和仓储要点梳理一遍,希望能给正在找货源的朋友一些参考。
一、先搞清楚"批发"两个字后面买的是什么
焊接材料是个大类,批发渠道里流通的主要是这几类:
- 焊条:碳钢焊条、低合金钢焊条、不锈钢焊条、耐热钢焊条、堆焊焊条、铸铁焊条等,按药皮类型又分钛钙型、低氢型、纤维素型。
- 实心焊丝:气保焊丝(二保焊丝)、埋弧焊丝、氩弧焊丝,常用直径 0.8/1.0/1.2/1.6mm 及 2.0mm 以上盘装规格。
- 药芯焊丝:用于效率要求高的中厚板焊接,飞溅小、熔敷速度快。
- 焊剂与辅助材料:埋弧焊剂、保护气体、钨极、导电嘴等易耗件。
批发和零售的最大区别,不只是单价低几个点,而是批次一致性和供货连续性。零售可以今天买两包,明天换一家;批发往往一次锁定几个月用量,一旦批次波动大,工艺参数就得反复调整,反而更费钱。
二、碳钢焊条:J422 是批发单里的常客,但不是万能选项
J422(对应国标 E4303)属于钛钙型碳钢焊条,交直流两用,电弧稳定、脱渣容易、成形美观,是通用结构焊接里用量最大的品种之一,常见规格有 2.5mm、3.2mm、4.0mm、5.0mm,标准包装多为 5kg 一包、20kg 一箱。
但采购时要注意几个容易踩的坑:
- 强度等级匹配:J422 熔敷金属抗拉强度约 430MPa 级,用于 Q235、Q345 等低碳钢和强度不高的低合金钢结构。如果母材是 Q345 厚板、承受动载荷,通常要考虑 J427(E4315)或 J507(E5015)这类低氢型焊条。
- 低氢型焊条的烘干要求:J507、J427 属于低氢钠型,使用前必须在 350℃ 左右烘干 1 小时,随用随取。批发这类焊条时,要问清厂家出厂时的防潮包装方式。
- 不要只看"J422"三个字:不同厂家的药皮配方差异会让飞溅量、立焊成形差别明显,长期用量大的项目建议先小批量试焊再签年度框架。
三、不锈钢焊丝:牌号对了,成分和包装也要对
不锈钢焊丝批发中最常见的几个牌号是 ER308、ER308L、ER309、ER316、ER316L,分别对应 304、304L、异种钢过渡、316、316L 母材的焊接需求。带"L"的是低碳版本,抗晶间腐蚀能力更好,食品设备、制药管道、化工容器这类工况基本优先选 L 型。
采购不锈钢焊丝时,建议关注这几项:
- 化学成分报告:镍、铬含量是否达标,碳含量是否控制在低碳范围内,正规厂家应能随货提供质保书。
- 表面处理:焊丝表面应光洁无油污、无明显划痕,镀铜层均匀(针对气保用不锈钢焊丝)。
- 盘装一致性:层绕是否整齐直接影响送丝稳定性,松乱盘容易在自动焊设备上卡丝。
- 直径公差:直径偏差大会导致送丝速度波动,进而影响熔深和焊缝外观。
四、二保焊丝:用量最大,也最考验供应稳定性
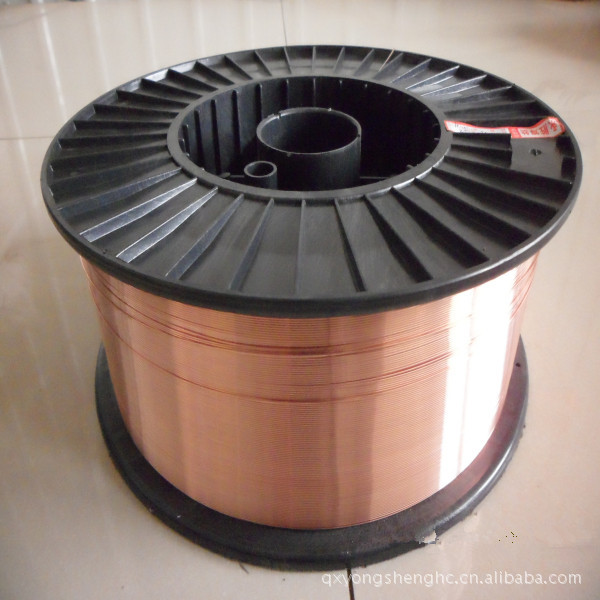
二保焊丝(CO₂ 气体保护焊丝)以 ER70S-6 为代表,对应国标 H08Mn2SiA 一类,常用直径 0.8mm、1.0mm、1.2mm、1.6mm,15kg 或 20kg 一盘。它是钢结构厂、汽车零部件厂、工程机械厂消耗量最大的焊材,批发占比通常能到一半以上。
这类焊丝采购最实际的两个问题:一是送丝顺畅度,二是批次稳定性。便宜几毛钱一公斤的货,如果因为送丝不畅导致停机调整、或者飞溅大导致清渣工时增加,算总账往往是亏的。建议在批量采购前,用实际设备和小批量样品做一次对比试焊,记录电流电压、送丝阻力、飞溅量,再决定长期供应商。
五、耐热钢焊条:型号不多,但选错后果最严重
耐热钢焊条主要用于锅炉、压力容器、蒸汽管道、石化装置等高温工况。常见的有 R307(E5515-B2,用于 15CrMo 类)、R317(E5515-B2-V)、R407(E6015-B3,用于 2.25Cr-1Mo)等。这类焊材的关键在于合金成分与母材匹配以及预热、后热、焊后热处理工艺配套,采购时最好连同技术部门一起确认,不要仅凭"以前用过差不多的"就下单。
六、焊条价格是怎么构成的
焊条价格不是一个固定数字,它随钢材盘条行情、药皮原料成本、运费和汇率波动。以常见的参考区间来说(仅供估算,实际以询价为准):
- J422 碳钢焊条:约 5~8 元/公斤,随盘条价格浮动明显;
- J507 低氢型碳钢焊条:约 8~12 元/公斤;
- 不锈钢焊条(如 A102):约 30~50 元/公斤;
- 不锈钢焊丝 ER308L:约 25~40 元/公斤;
- 二保焊丝 ER70S-6:约 6~9 元/公斤。
影响因素主要有四个:原材料成本(钢盘条、镍铬等合金)、生产工艺(低氢型比钛钙型成本高)、采购批量(整托、整车通常有额外折扣)、物流半径(同城或省内配送的运费优势明显)。所以同样是"焊条批发",跨省调货和本地仓直发的到手价可能差出一截。
七、批发采购的六个实操要点
- 明确需求清单:型号、直径、数量、包装规格、执行标准一次列清,避免"差不多"造成返工。
- 核实生产资质:看厂家是否具备相应产品认证、是否有稳定的质量管理体系,别只比价格。
- 索要质保书与检测报告:尤其是承压设备、出口订单用焊材,追溯性文件缺一不可。
- 先试样再批量:小批量试焊验证工艺适应性,是最省成本的避坑方式。
- 约定交期与补货机制:长期项目应约定安全库存和紧急补货响应时间,避免停工等料。
- 算总账而非单价:把焊材利用率、飞溅清理成本、返修率一起纳入比较。
八、到货验收与仓储保管
焊材对湿度非常敏感。钛钙型焊条受潮后容易产生气孔、电弧不稳;低氢型焊条吸潮会直接导致氢致裂纹风险上升。到货时建议检查:包装是否破损、有无受潮痕迹、标签型号批号是否清晰、随机文件是否齐全。
仓储方面,几个基本要求:库房保持干燥通风,相对湿度尽量控制在 60% 以下;焊条离地垫高存放,不要直接贴墙贴地;按型号、批号分区码放,先进先出;开封未用完的焊条及时密封或按要求烘干后再用;不锈钢焊丝与碳钢焊丝分开存放,避免铁离子污染。
九、鸡西焊条与滴道区焊材的本地化供应价值
对于黑龙江东部地区的用户来说,焊接材料的运输半径是个绕不开的现实问题。鸡西、滴道区一带集中了不少矿山机械、煤机配件、钢结构加工和农机修造企业,这些场景用焊材的特点是牌号集中、用量稳定、补货频繁。如果每次都从南方厂家长途调货,运费和到货周期都会侵蚀利润。
本地或区域有现货库的焊材供应商,价值主要体现在三点:一是常用型号(J422、J507、ER70S-6、不锈钢焊丝)能当天或次日送达;二是小批量、多频次的采购需求能被满足,不必为了凑整车而压库存;三是遇到工艺问题可以上门沟通,这对焊接质量不稳定的加工厂来说帮助很直接。
哪足焊接材料长期供应碳钢焊条、不锈钢焊丝、二保焊丝、耐热钢焊条等多个品类,覆盖鸡西及滴道区周边加工与维修场景,具体型号、规格和批发价格可结合实际用量沟通确认。
十、常见问题
问:焊条批发和零售的质量有区别吗?
只要是同一厂家、同一批次,质量和包装标准是一致的。所谓差价主要来自批量、运费和渠道层级,而不是产品本身降级。但如果遇到明显低于市场价的货源,要留意是否为积压超期产品或非正规渠道货。
问:焊条有保质期吗?
焊条本身不设严格的"过期报废"期限,但药皮会随时间吸潮、老化。存放超过一定年限的焊条,使用前必须重新烘干并按标准做工艺试验,低氢型焊条尤其要谨慎。
问:二保焊丝和不锈钢焊丝可以混放吗?
不建议。碳钢焊丝表面的铁质成分可能对不锈钢焊丝造成污染,影响焊缝的抗腐蚀性能,最好分区、分架存放。
问:批发一般有起订量要求吗?
不同供应商政策不同。整箱、整托采购通常能拿到更优的价格,但针对长期合作的加工厂,多数供应商也接受多品种混批,关键看合作方式怎么谈。
焊接材料的采购,说到底是在"价格、质量、交期"三者之间找平衡。想清楚自己焊的是什么材料、什么工况、多久补一次货,再来谈焊条批发,谈判的主动权会大很多。选对供应商,比砍下每一公斤几毛钱更重要——毕竟焊缝要承担的是结构安全,不是采购台账上的一个数字。